28 Temmuz 2026
Sulu Kumlama mı, Kuru Kumlama mı? Doğru Yöntemi Seçmek
Her iki yöntem de aynı temel prensibe dayanır — bir aşındırıcının basınçlı hava ile yüzeye fışkırtılması — ancak suyun sürece dahil edilmesi, sonucu ve uygulama alanını kökten değiştirir. İşte aradaki farklar ve doğru seçim için dikkat edilmesi gerekenler.
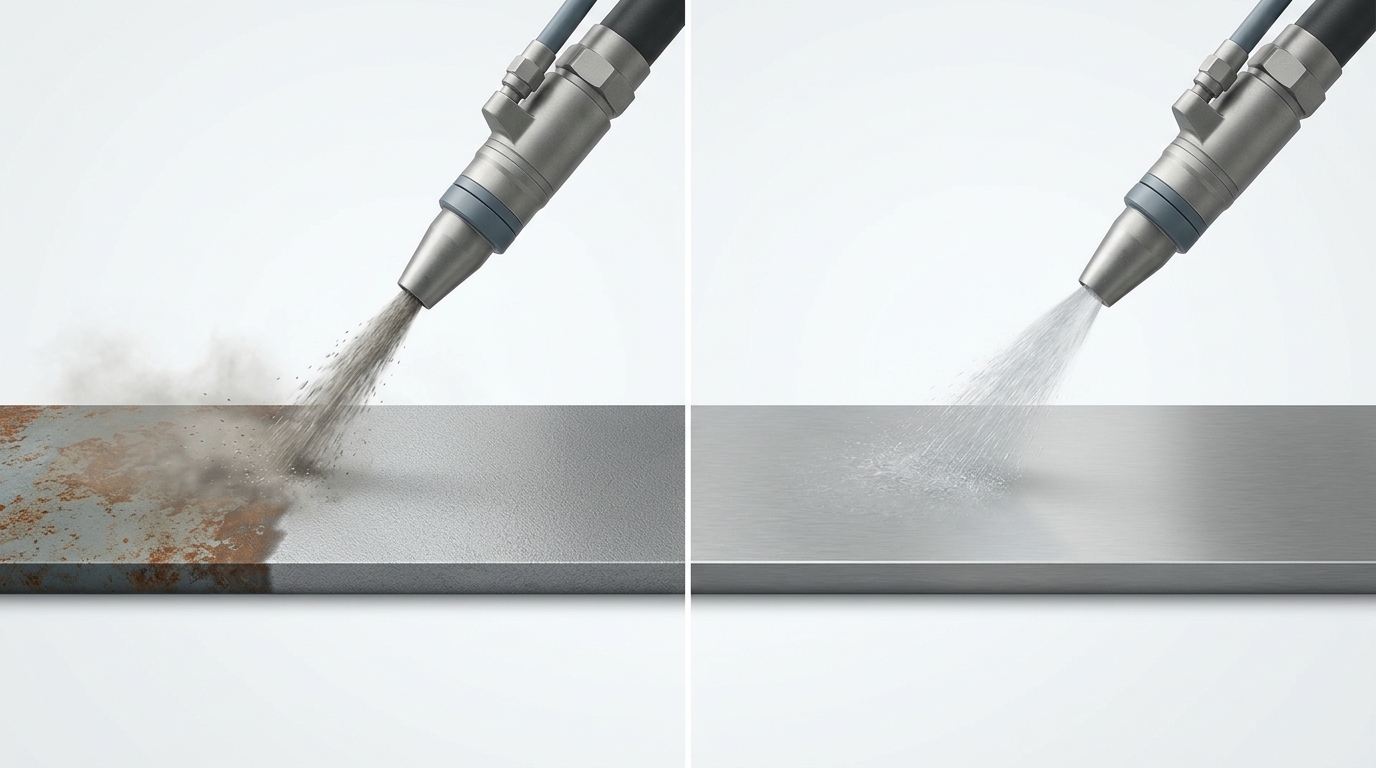
Kumlama (aşındırıcı püskürtme) işleminde temel değişken, aşındırıcının kuru mu yoksa su ile karıştırılmış (slurry/bulamaç) halde mi püskürtüldüğüdür. Bu tek fark, toz oluşumundan yüzey pürüzlülüğüne, ısı girdisinden sarf malzemesi tüketimine kadar sürecin birçok yönünü etkiler.
Kuru Kumlama: Aşındırıcı, basınçlı hava veya enjeksiyon sistemiyle doğrudan (su içermeden) yüzeye püskürtülür. Yüksek hızda ve agresif temizleme gerektiren işlerde (kalın pas/tufal/eski boya sökümü, büyük yüzeyler) hızlı ve ekonomiktir; kurutma adımı gerektirmez. Dezavantajı, ince taneli aşındırıcılarla çalışırken toz oluşumu, yerel ısınma riski ve bazı durumlarda aşındırıcının yüzeye gömülme (kontaminasyon) ihtimalidir.
Sulu Kumlama: Aşındırıcı su ile karıştırılarak bir bulamaç halinde püskürtülür. Su, hem aşındırıcıyı taşıyan hem de darbe enerjisini yumuşatan bir "tampon" görevi görür. Bu sayede toz oluşmaz (patlayıcı toz/silikoz riski ortadan kalkar), yerel ısınma en aza iner ve daha homojen, kontrollü bir yüzey elde edilir. Ayrıca su, aşındırıcı granüllerinin yüzeye gömülmesini engelleyerek daha temiz bir sonuç ve daha az sarf malzemesi tüketimi sağlar. Dezavantajı, kurutma adımı ve atık su/çamur yönetimi gerektirmesidir.
Ne Zaman Hangisi Tercih Edilmeli: Hassas toleranslı parçalarda (medikal implantlar, havacılık bileşenleri, döküm kalıpları), toz/kıvılcım riskinin kabul edilemez olduğu ortamlarda (kapalı alan, patlayıcı ortam) ve yüzey bütünlüğünün (yorulma ömrü, korozyon direnci) kritik olduğu uygulamalarda sulu kumlama tercih edilir. Büyük yüzeylerin hızlı ve ekonomik temizliğinde (gemi gövdesi, çelik konstrüksiyon, kalın pas/tufal sökümü) ise kuru kumlama daha uygundur.
Proses Kontrol Parametreleri: Doğru yöntem seçilse dahi sonucu belirleyen asıl unsur proses parametrelerinin doğru ayarlanmasıdır: aşındırıcının şekli/sertliği/tane boyutu, hava basıncı, (sulu sistemlerde) su/aşındırıcı oranı ve su sıcaklığı, nozul sayısı/çapı/açısı, parçaya olan mesafe ve püskürtme süresi. Bu parametrelerin her biri, yüzeyde elde edilecek pürüzlülük (Ra), kaplama tutunumu veya yorulma direnci üzerinde doğrudan etkilidir.
Sektör Bazlı Karşılaştırma:
| Kriter | Kuru Kumlama | Sulu Kumlama |
|---|---|---|
| Toz Oluşumu | Var (özellikle ince taneli aşındırıcılarda) | Yok |
| Yerel Isınma | Daha yüksek | Düşük (su soğutucu/tampon etkisi) |
| Yüzey Homojenliği | Orta | Yüksek |
| Aşındırıcı Gömülme Riski | Daha yüksek | Düşük (su granülün gömülmesini engeller) |
| Kurutma İhtiyacı | Yok | Var |
| Atık Yönetimi | Kuru toz/aşındırıcı | Su/çamur arıtımı |
| Tipik Uygulama | Gemi/çelik konstrüksiyon, kalın pas/tufal sökümü | Medikal implant, havacılık, döküm kalıbı, hassas yüzeyler |
Her iki yöntem de SAYKAR'ın ürün gamında yer alır; hangisinin işletmenize uygun olduğuna, işlenecek parçanın toleransı, yüzey gereksinimi ve üretim hacmine göre birlikte karar verebiliriz.
İhtiyacınıza Uygun Çözümü Birlikte Bulalım
Sulu veya kuru kumlama makinelerimiz hakkında bilgi almak için bizimle iletişime geçebilirsiniz.