18 Ağustos 2026
Bilyeli Dövme (Shot Peening) Süreçlerinde Almen Testi ve Doygunluk Eğrisi
Bilyeli dövme (shot peening) işleminde hedeflenen yorulma ömrü artışını ve yüzey gerilme kalitesini elde etmek için bilye akışının kinetik enerjisi (peening şiddeti) doğru ayarlanmalıdır. Bu şiddetin standartlaştırılması Almen Testi ve Doygunluk Eğrisi ile sağlanır.
1. Almen Testi Nedir?
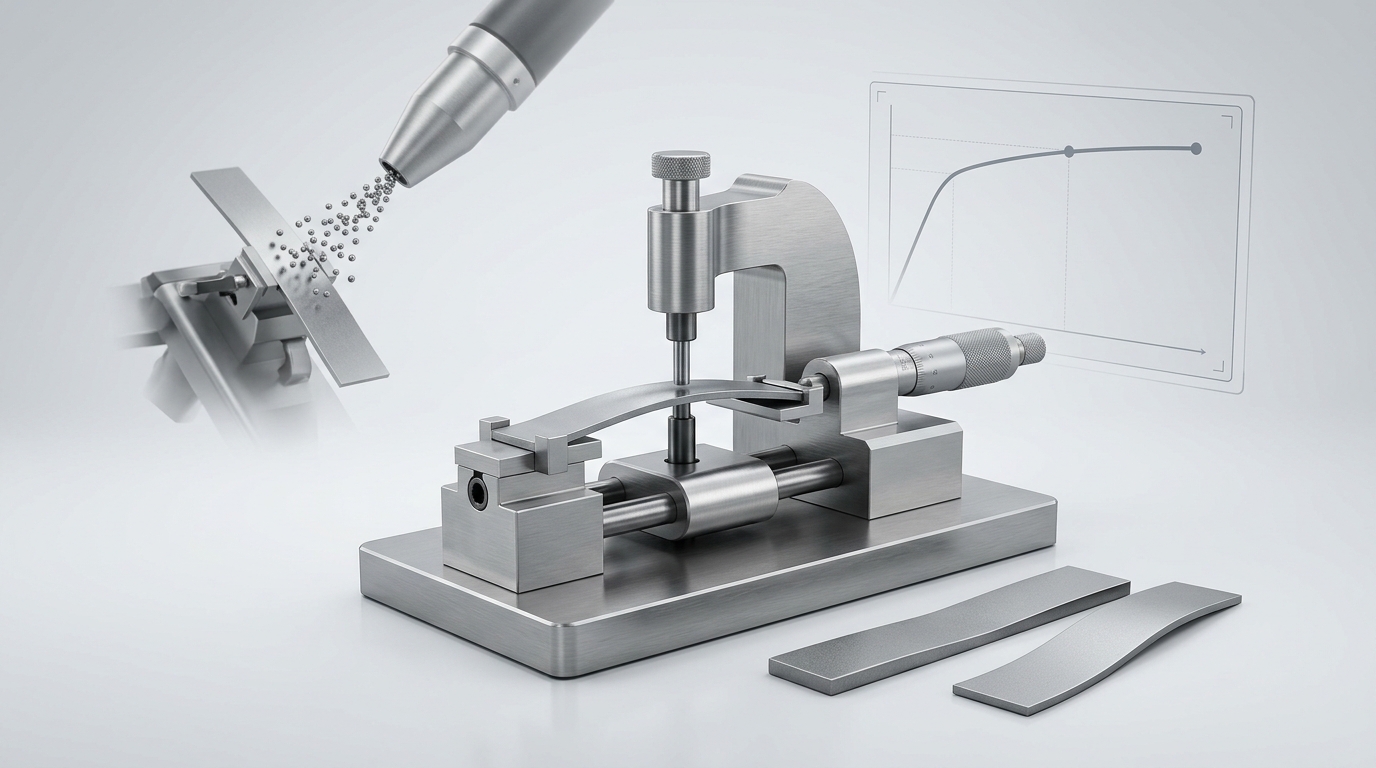
Almen testi, bilyeli dövme akışının metal yüzeye uyguladığı enerjiyi ve şiddeti (intensity) ölçmek için kullanılan standart test yöntemidir (SAE J443, AMS 2430 standartları).
- Almen Şeriti (Almen Strip): Standart boyutlarda ve sertlikte üretilmiş yay çeliği şeritlerdir. İşlem sırasında bilyeler şerit yüzeyine çarptıkça şerit bükülür.
- Almen Göstergesi (Almen Gauge): İşlem sonrası şeritte oluşan bükülme miktarı (ark yüksekliği / arc height) hassas mikrometre ile ölçülür.
Almen Şerit Tipleri
İşlenecek malzemenin sertliğine ve uygulanacak basınca göre 3 farklı şerit tipi kullanılır:
| Şerit Tipi | Kalınlık | Kullanım Alanı / Şiddet Aralığı |
|---|---|---|
| N Şeriti | ~0.79 mm | Düşük şiddetli uygulamalar (hassas / ince parçalar) |
| A Şeriti | ~1.29 mm | Orta şiddetli genel sanayi uygulamaları (en yaygın) |
| C Şeriti | ~2.39 mm | Yüksek şiddetli ağır sanayi ve döküm uygulamaları |
2. Doygunluk Eğrisi (Saturation Curve) Nedir?
Doygunluk Eğrisi, farklı işlem sürelerinde (veya pas geçiş sayılarında) elde edilen Almen ark yüksekliklerinin grafiğe dökülmesiyle oluşturulan eğridir. Tek bir Almen ölçümü sadece o anki şiddeti gösterir; parçanın yeterli derecede dövülüp dövülmediğini belirlemek için doygunluk eğrisine ihtiyaç duyulur. Süre arttıkça ark yüksekliği önce hızla yükselir, ardından bir noktadan sonra artış yavaşlayarak eğri yataylaşır — işte bu yatay bölgeye "doygunluk" denir.
Doygunluk Noktası (T1) Nasıl Belirlenir? (SAE J443 Standardı)
Grafik üzerinde Doygunluk Noktası (T1), işlem süresi iki katına (2T1) çıkarıldığında ark yüksekliğindeki artışın %10 veya daha az olduğu ilk noktadır.
- Eksik Dövme (T<T1): Yüzeyde yeterli kalıcı basma gerilmesi oluşmaz, parçanın yorulma ömrü beklenen seviyeye ulaşmaz.
- Optimum Dövme (T1): İdeal işlem süresidir. Maksimum performans ve verimlilik sağlar.
- Aşırı Dövme (T>2T1): Yüzeyde mikro çatlaklara, bilye kırımına ve malzeme deformasyonuna yol açar.
Özetle Sanayiye Sağladığı Avantajlar
- Kalite Standardizasyonu: Farklı operatör veya vardiyalarda aynı peening kalitesinin korunmasını sağlar.
- Maliyet ve Zaman Tasarrufu: Gereksiz uzun püskürtme sürelerini engelleyerek enerji ve bilye tüketimini azaltır.
- Parça Ömrü Güvencesi: Havacılık, otomotiv ve savunma sanayi standartlarına uygun yüzey işleme olanağı sunar.
Parçanıza özel Almen şiddeti ve doygunluk parametrelerinin belirlenmesi konusunda bizimle iletişime geçebilirsiniz.
Parçanıza Özel Shot Peening Parametrelerini Birlikte Belirleyelim
Almen testi, doygunluk eğrisi ve proses parametreleri hakkında bilgi almak için bizimle iletişime geçebilirsiniz.