18 Ağustos 2026
Shot Peening'de Coverage (Yüzey Kapsama Oranı) Nedir?
Bilyeli dövme (shot peening) uygulamalarında hedeflenen yorulma ömrü kazanımı için sadece Almen şiddetinin doğru ayarlanması yetmez; parça yüzeyinin ne kadarının etkin şekilde dövüldüğünü ifade eden coverage (yüzey kapsama oranı) da en az onun kadar kritik bir parametredir.
1. Coverage (Yüzey Kapsama Oranı) Nedir?
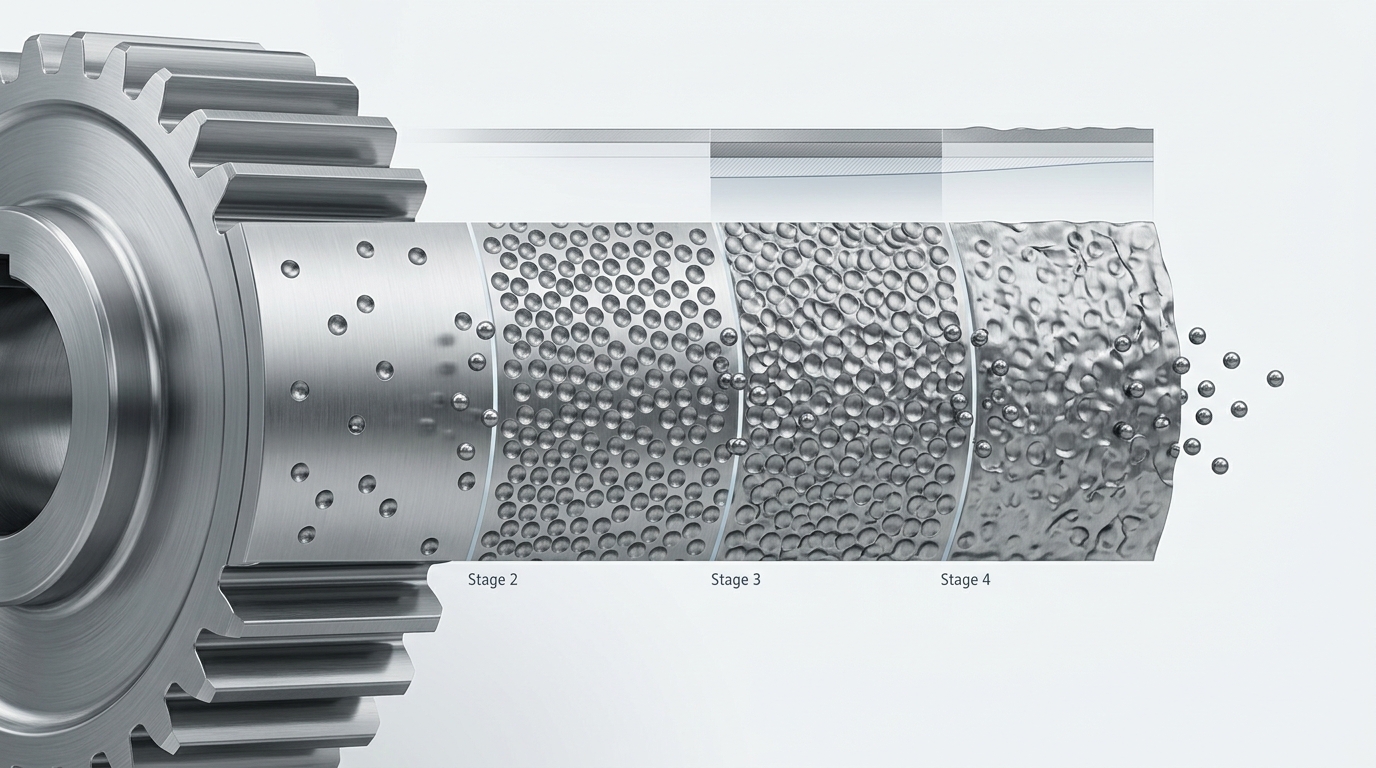
Coverage, bilyeli dövme işlemi sırasında oluşan plastik deformasyon gamzelerinin (kraterlerin), parçanın toplam yüzey alanına oranıdır.
- %100 Coverage: Parça yüzeyinin tamamının, gözle/optik olarak boşluk kalmayacak şekilde dövülmüş olmasıdır.
- %200 veya %300 Coverage: Görsel tamlığa ulaşılan sürenin (T1) esas alınarak, işlem süresinin 2 veya 3 katına (2T1, 3T1) çıkarılması durumudur.
2. Neden %100 Coverage Yeterli Değildir?
Görsel olarak %100 kaplama elde edilse bile, sürenin artırılması aşağıdaki nedenlerle ek kalite artışı sağlar:
- İstatistiksel Yaklaşım: Bilye çarpmaları çan eğrisi (Gauss) dağılımına uyar. Mikron seviyesindeki dövülmemiş boşlukların ortadan kalkması için sürenin uzatılması gerekir.
- Gerilme Doygunluğu (Saturation): Yüzey altı basma gerilmesinin maksimum değere ulaşması ve derinleşmesi ek enerji/süre gerektirir.
- Tepeçik Düzleme: İlk darbelerde oluşan sivri mikro krater kenarları, ilave darbelerle ezilerek pürüzsüzleştirilir ve stres birikimi engellenir.
3. Aşırı Dövmenin (Over-Peening) Riskleri
Yaylar, dişliler, krank milleri gibi yüksek yorulma dayanımı gerektiren kritik parçalarda yapılan endüstriyel uygulamalarda görüldüğü üzere, bilyeli dövme parametrelerinin belirlenmesi parçaya özgü bir imalat süreci tasarımı gerektirir. Sürenin kontrolsüz şekilde artırılması ise tam tersi bir etki yaratabilir:
- Aşırı Plastik Deformasyon: Sürenin kontrolsüz şekilde artırılması, malzemenin yüzeydeki plastik deformasyon kapasitesini tüketir.
- Yüzey Hasarları ve Mikro Çatlaklar: Aşırı bilye darbesi yüzeyde katlanmalara (lap) ve yapraklaşmaya yol açarak, yorulma ömrünü artırmak yerine çatlak başlangıç noktaları oluşturur.
- Almen Eğrisinde Doygunluk Aşımı: Süre/açı doğru ayarlanmadığında Almen deformasyon değerleri hedef aralığın dışına çıkabilir; bu durum deneysel parametre optimizasyonlarıyla (sürelerin yeniden düzenlenmesiyle) istenen kalite aralığına getirilebilir.
4. Coverage ve Proses Parametrelerinin Kontrolü
Endüstriyel uygulamalarda coverage oranını ve Almen değerlerini doğru aralıkta tutmak için şu kontrol yöntemleri uygulanır:
- Açısal Konum ve Süre Uyumu: Bilye püskürtme açısı ve nozulun parça üzerindeki bekleme süresi, parçanın geometrisine göre adım motoru ve otomasyon sistemleriyle hassas biçimde kontrol edilmelidir.
- Floresan Tracer Yöntemi (Peenscan): Karmaşık parça geometrilerinde %100 coverage süresi floresan boyalar yardımıyla tespit edilir.
- Almen Plakası ile Doğrulama: Sürenin doğrulanması için proses öncesi Almen plakaları üzerinden deformasyon miktarları ölçülmeli ve doygunluk noktası teyit edilmelidir.
5. Özet Kabul Kriterleri
| Coverage Seviyesi | Yüzey ve Metalürjik Durum | Endüstriyel Değerlendirme |
|---|---|---|
| <%100 | Dövülmemiş mikro alanlar mevcut. | Yetersiz (Kabul Edilemez): Erken yorulma riski. |
| %100 – %200 | Yüzey tam kaplanmış, basma gerilmesi oturmuş. | Standart (Uygun): Çoğu endüstriyel parça standardı. |
| %200 – %300 | Mikro boşluklar sıfırlanmış, maksimum gerilme derinliği. | Optimum (Mükemmel): Yüksek dinamik yüklere dayanıklı. |
| >%300 – %400+ | Aşırı plastik deformasyon, yüzey katlanmaları. | Aşırı Dövme (Hatalı): Parça yüzey hasarı ve yorulma ömründe düşüş. |
Coverage ve Almen şiddetinin birlikte doğru ayarlanması, shot peening uygulamasının hedeflenen yorulma ömrü kazanımını güvenilir şekilde sağlamasının anahtarıdır. Parçanıza özel coverage ve proses parametrelerinin belirlenmesi konusunda bizimle iletişime geçebilirsiniz.
Parçanıza Özel Shot Peening Parametrelerini Birlikte Belirleyelim
Coverage, Almen şiddeti ve proses parametreleri hakkında bilgi almak için bizimle iletişime geçebilirsiniz.